Integridade metalúrgica
A força centrífuga favorece a alimentação do metal contra o molde e ajuda a reduzir porosidade na região aproveitada. O sobremetal permite remover, na usinagem, a camada interna mais sujeita a concentrar inclusões.
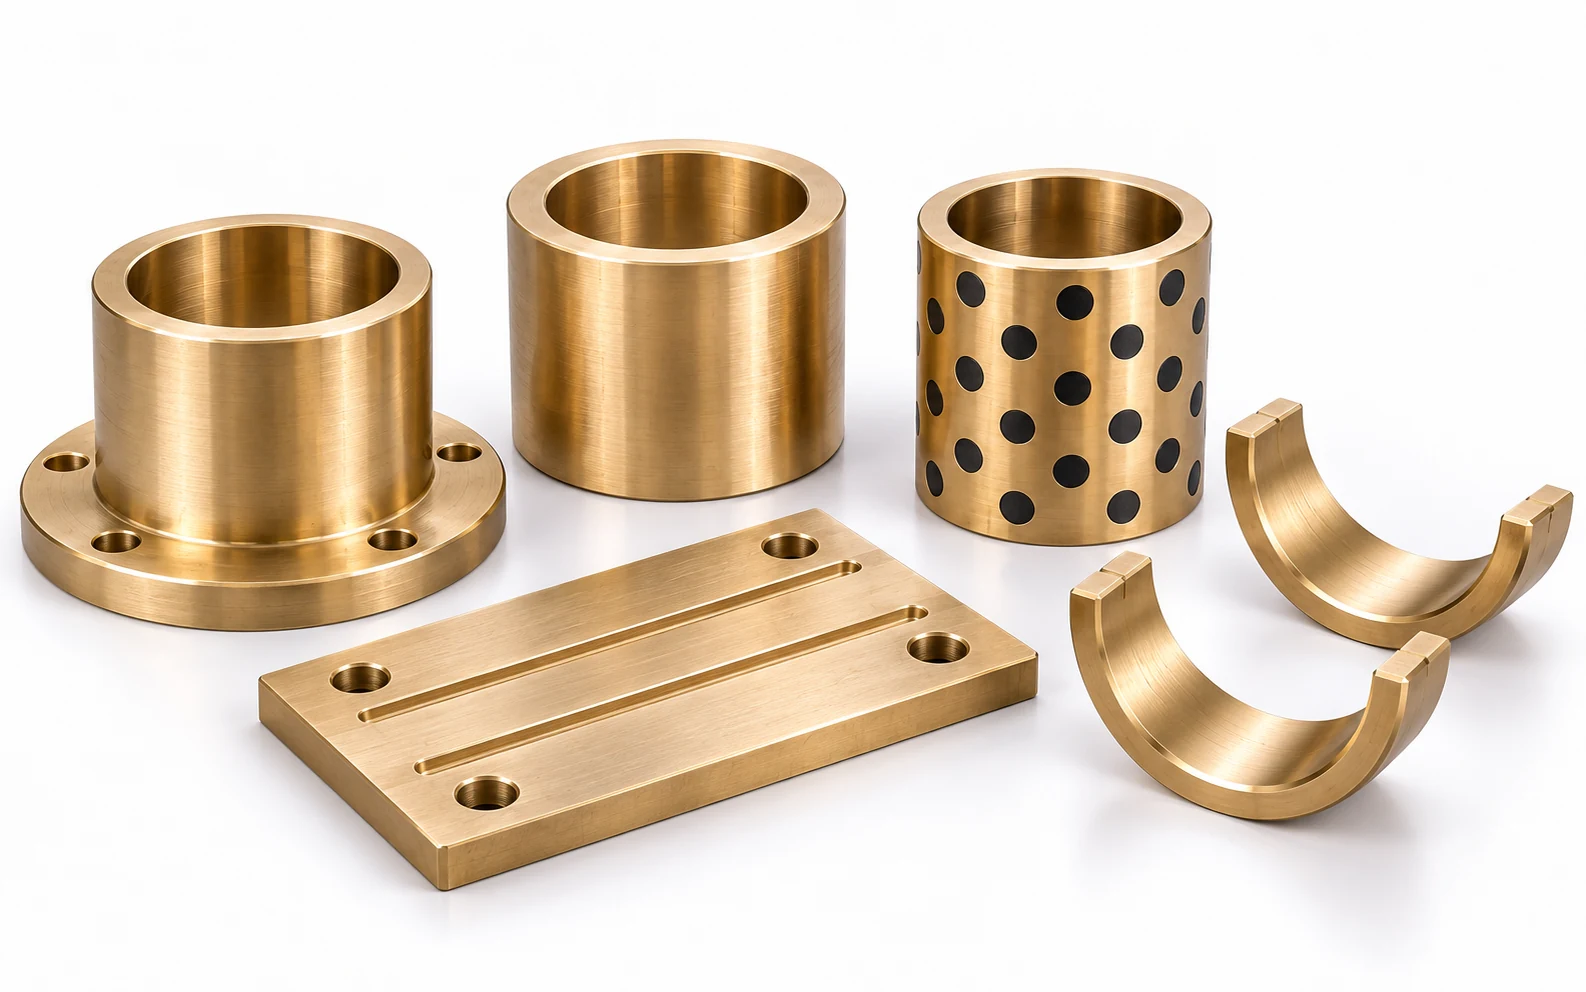
Peças conforme desenho para manutenção e fabricação de equipamentos siderúrgicos, com atenção à carga, ao desgaste e ao regime de lubrificação.
Fabricamos buchas, casquilhos, chapas e réguas de desgaste e componentes em bronze com insertos sólidos. Também desenvolvemos sapatas de bronze para laminadores sob desenho, com estudo da fundição centrífuga vertical para geometrias compatíveis. A geometria e a liga são definidas a partir do desenho e das condições do equipamento.
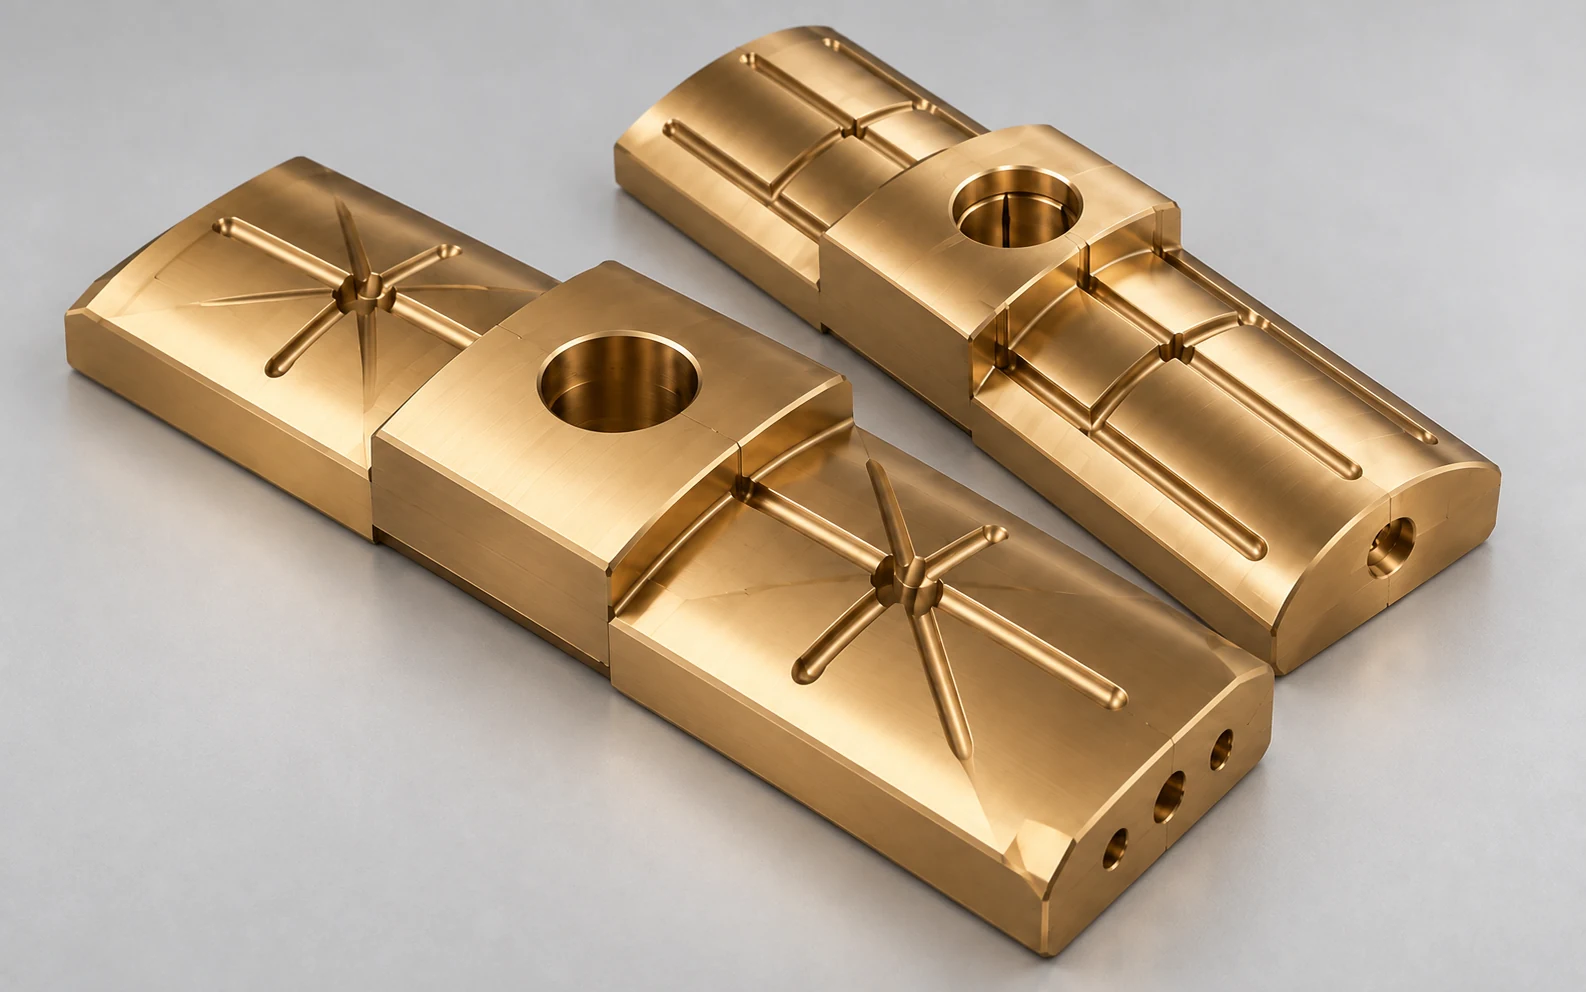
Conhecida também como chinela do laminador, a sapata trabalha nas superfícies deslizantes do acoplamento de acionamento. Ela ajuda o conjunto a acomodar variações de alinhamento enquanto transmite esforço aos cilindros.
Na laminação, a sapata enfrenta pressão de contato, cargas cíclicas, atrito e, conforme a linha, calor e água. A vida útil depende tanto do bronze quanto da geometria, da lubrificação e da peça de aço com que ela trabalha.
Desenvolvemos a alternativa local a partir de desenho, amostra ou peça existente. Avaliamos canais de lubrificação, folgas, acabamento e liga para que a sapata proteja o conjunto, sem simplesmente transferir o desgaste à contraparte.
A Minas Bronze pode desenvolver e fabricar sapatas de bronze para o acoplamento do laminador, definindo liga, rota de fundição, usinagem e inspeções conforme os requisitos da aplicação.
Para geometrias compatíveis, podemos fabricar a sapata a partir de uma pré-forma centrifugada em eixo vertical, com sobremetal para usinagem. A rotação distribui o bronze contra o molde; o projeto da pré-forma e o controle da solidificação favorecem uma região útil mais íntegra e uma estrutura adequada às cargas do laminador.
A força centrífuga favorece a alimentação do metal contra o molde e ajuda a reduzir porosidade na região aproveitada. O sobremetal permite remover, na usinagem, a camada interna mais sujeita a concentrar inclusões.
Velocidade de rotação, temperatura de vazamento, molde e resfriamento são definidos para buscar uma microestrutura regular, com atenção ao tamanho e à distribuição dos grãos. Dureza e metalografia podem integrar o plano de inspeção.
Uma pré-forma íntegra, combinada à liga correta, cria a base para suportar cargas repetidas, pressão de contato e deslizamento. Bronzes-alumínio, inclusive SAE 68C quando aplicável, são avaliados junto com a lubrificação e a dureza da contraparte.
Furo central, superfícies de apoio, canais e tolerâncias são definidos para o acoplamento específico. A viabilidade da pré-forma centrifugada e o escopo de pré-usinagem ou usinagem final são analisados antes da proposta.
Desenho ou amostra, posição no acoplamento, dimensões, histórico de falha, carga, temperatura e lubrificação.
Estudo da liga, da pré-forma centrifugada em eixo vertical, das sobremedidas e da sequência de usinagem.
Plano de aceitação acordado: composição química, dureza, metalografia e inspeção dimensional; outros ensaios quando exigidos.